
НИАТ-3М (Э85)
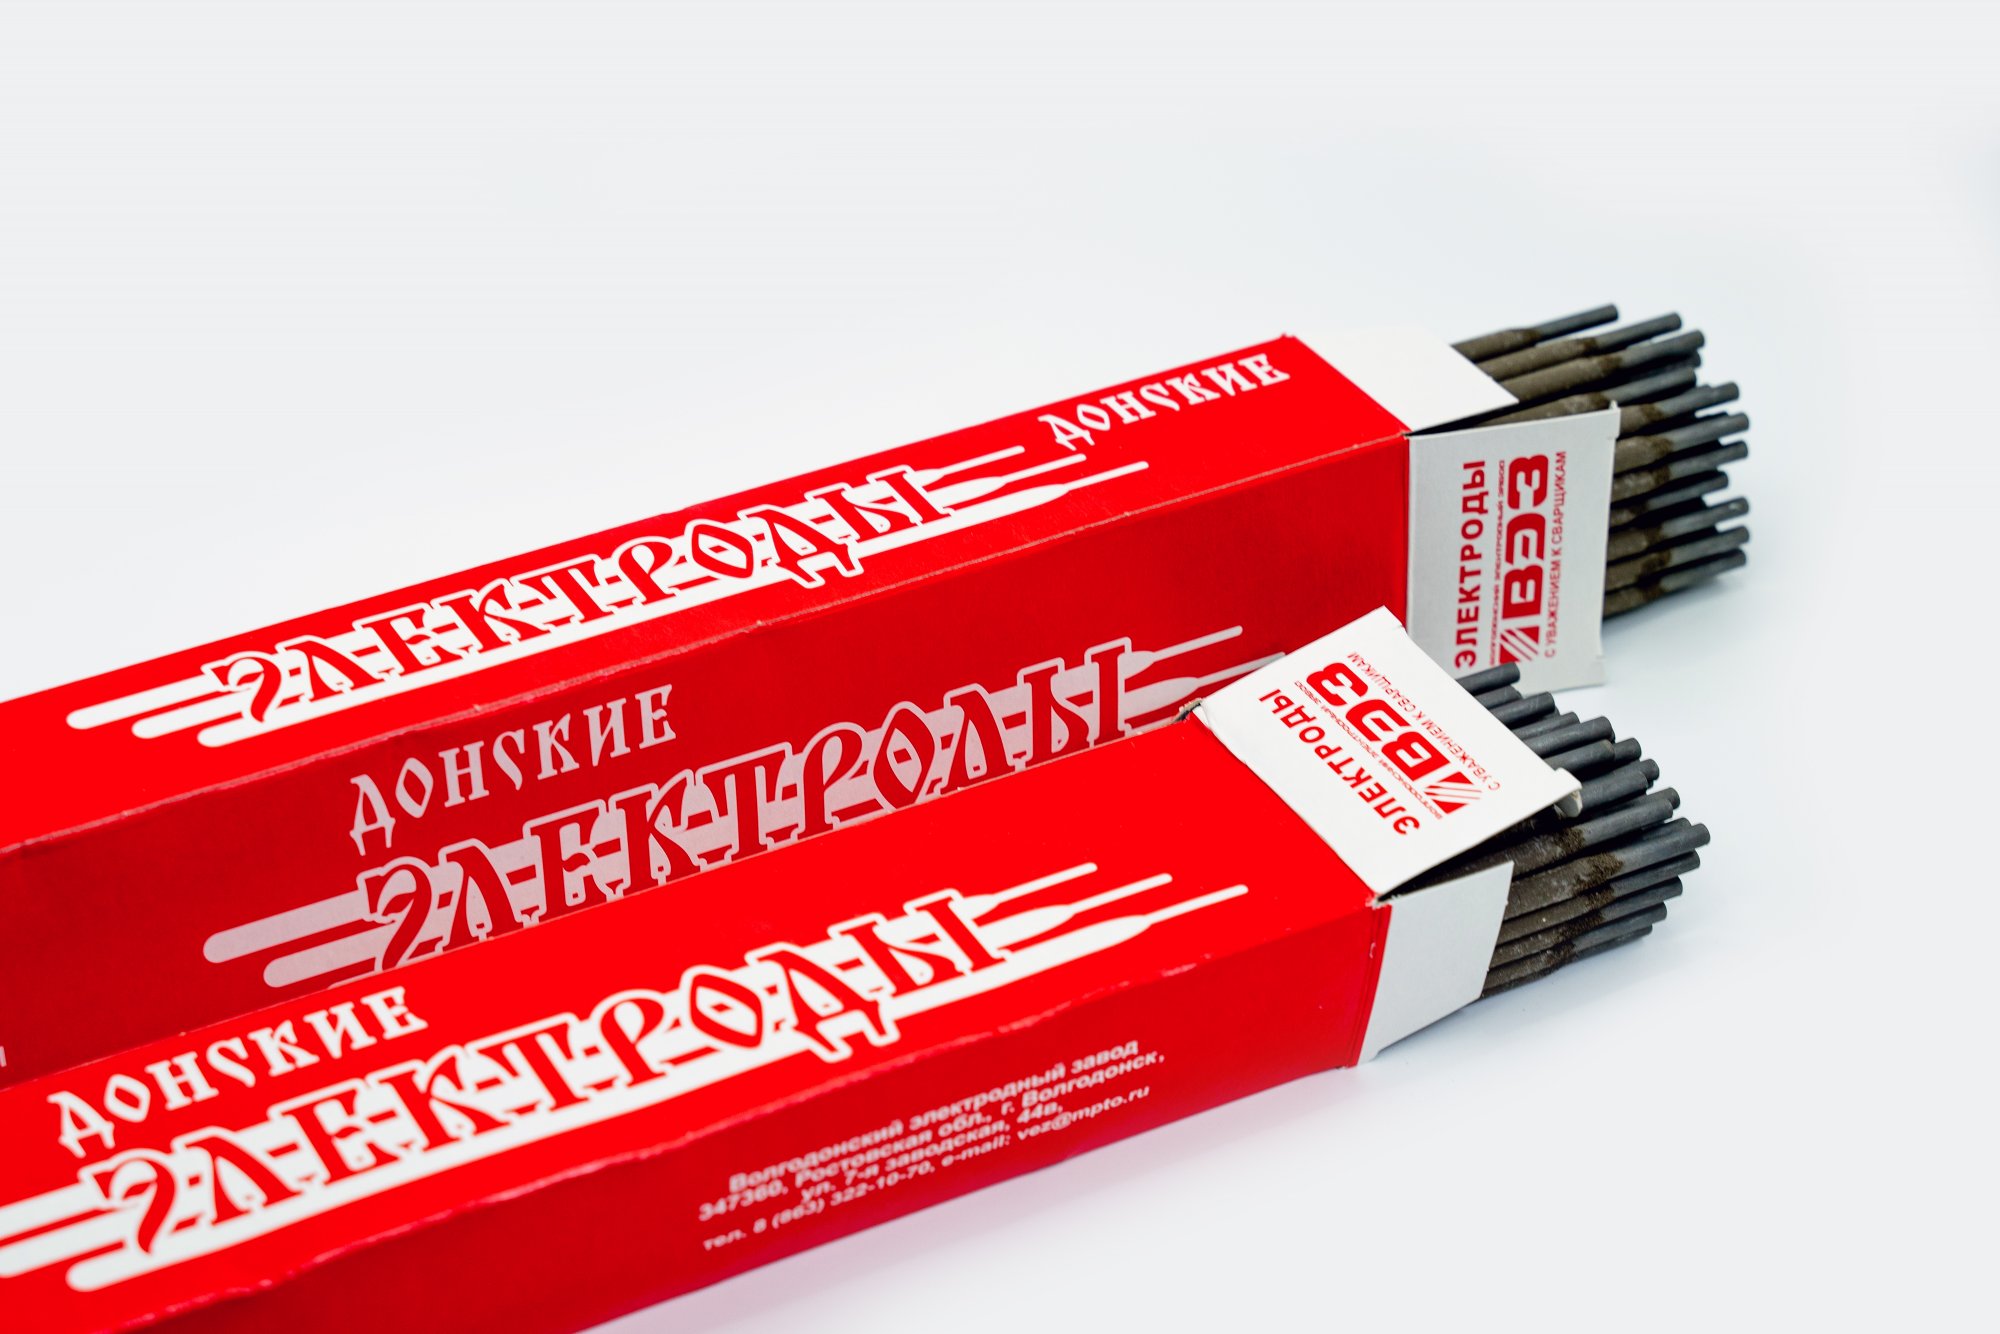
ОСНОВНОЕ НАЗНАЧЕНИЕ.
Электроды предназначены для сварки конструкций из легированных сталей марок: 30ХГСА, 30ХГСНА, 25ХГСА, 20ХГСА, 12Х2НВФА и других высокой прочности с временным сопротивлением разрыву 690…980 МПа. Сварка во всех пространственных положениях, кроме вертикального «сверху-вниз», на постоянном токе обратной полярности.
НТД ГОСТ 9466-75, ГОСТ 9467-75 (тип Э85)
Химический состав наплавленного металла, %
|
C |
Mn |
Si |
Mo |
Cr |
S |
P |
|
0,12…0,15 |
1,20…1,50 |
0,20…0,50 |
0,50…0,80 |
0,70-0,090 |
≤0,030 |
≤0,035 |
Механические свойства металла шва при нормальной температуре после термообработки
|
Временное сопротивление электродов, МПа |
Предел текучести*, МПа |
Относительное удлинение, % |
Ударная вязкость электродов, Дж/см2 |
|
≥834 |
не нормируется |
≥12 |
≥58 |
* - определение параметра по дополнительному требованию потребителя (типичное 780 МПа).
ХАРАКТЕРИСТИКА ПЛАВЛЕНИЯ ЭЛЕКТРОДОВ.
Производительность (для диаметра 4,0мм) 9,5 г/А х ч:1,6кг/ч. Расход электродов на 1 кг наплавленного металла 1,6кг.
ОСОБЫЕ СВОЙСТВА. ТЕХНОЛОГИЧЕСКИЕ ОСОБЕННОСТИ СВАРКИ.
Сварку производят только на короткой и предельно короткой длине дуги по очищенным кромкам. Вторичная прокалка электродов перед применением в течение 1 часа при температуре. Механические свойства наплавленного металла обеспечиваются после термической обработки по режиму: закалка 860-900°С в течение 45 минут и отпуск 510-560°С в течение 1,5 часа, остывание на воздухе.